

Industri nyheder
 Hjem / Nyheder / Industri nyheder / HDPE rørfittingstyper: En komplet guide til tilslutninger, dimensionering og valg
HDPE rørfittingstyper: En komplet guide til tilslutninger, dimensionering og valg
 2026.09.14
 Industri nyheder
Kort svar: HDPE rørfittings er opdelt efter tilslutningsmetode og efter funktion. Tilslutningsmetoden omfatter butt fusion, elektrofusion, socket fusion, gevind, kompression og flangetyper. Funktionskategorien omfatter albuer, T-stykker, reduktionsgear, endestykker, flanger og adaptere. En forståelse af begge dimensioner på fabriksgulvet er det, der adskiller en glat installation fra en omarbejdning på stedet.
Når man står på et lager med paller af HDPE-fittings, er udfordringen ikke, om delene er gode – det er, om teamet har matchet den rigtige fittingstype til det rigtige rør, trykklasse og arbejdsstedets tilstand. Som en producent, der har produceret HDPE-rørkomponenter siden 2002, har vi set den samme forvirring på projekter over hele verden: elektrofusionskoblinger, der sidder ved siden af stødsvejsreducere, gevindadaptere blandet med kompressionskoblinger, og ingen er sikker på, hvilken der hører til på vandlinjen.
Denne vejledning forklarer de forskellige typer af HDPE-rørfittings fra en producents synspunkt - hvad hver type faktisk er bygget til at gøre, hvor den fungerer bedst, hvilke tolerancer betyder noget, og hvordan man undgår dyre uoverensstemmelser. Dette er praktisk klassificering, ikke kun en liste over navne.
Hvad er HDPE-rørfittings, og hvorfor klassificeringssystemet betyder noget
High-density polyethylen (HDPE) rørfittings er sprøjtestøbte eller fremstillede komponenter, der forbinder, afslutter, reducerer, afleder eller kontrollerer flowet i en polyethylenrørledning. I modsætning til metalfittings er HDPE-fittings designet til at blive forbundet med selve røret - ofte ved at smelte de to overflader sammen - hvilket betyder, at fittingen bliver en del af en kontinuerlig, lækagefri rørvæg.
Klassificeringen af HDPE-rørfittings er ikke akademisk. Installatører, indkøbsteams og projektingeniører har brug for en pålidelig mental model til at besvare tre spørgsmål:
- Hvordan forbindes fittingen med røret?
- Hvilken hydraulisk eller retningsbestemt funktion tjener armaturet?
- Hvilken trykklassificering og dimensionsstandard gælder for systemet?
Få det første spørgsmål rigtigt, og installationspersonalet ved, hvilken maskine eller værktøj de skal medbringe. Få den anden ret, og pipeline-layoutet fungerer som designet. Få den tredje ret, og systemet vil ikke fejle ved en svejsning eller en gevindsamling. Resten af denne vejledning følger den logik.
Seks tilslutningsmetoder: Den første dimension af HDPE-tilpasningstyper
Den vigtigste måde at klassificere HDPE-rørfittings på er, hvordan de forbindes til røret. HDPE bliver ikke solvent-cementeret som PVC, og det er normalt ikke gevindskåret til trykrør (selvom der findes HDPE-fittings med gevind til lavtryks- og overgangsapplikationer). I stedet er HDPE afhængig af seks praktiske forbindelsesfamilier.
1. Butt Fusion Fittings
Butt fusion er den mest udbredte samlingsmetode til HDPE-rør over 63 mm. Rørenderne og fittingsenderne spændes fast i en smeltemaskine, vendes fladt, opvarmes mod en varmeplade ved omkring 200-210 °C og presses derefter sammen under kontrolleret kraft. Resultatet er en monolitisk samling - fittingen og røret bliver et sammenhængende stykke polyethylen.
Vores butt fusion fitting-serie dækker albuer, T-stykker, reduktionsstykker, lige og reducerende koblinger, endestykker og flangeadaptere i diametre fra DN63 til DN1200. Disse er arbejdshestene i kommunale vand-, spildevands-, gas- og industriledninger.
Typiske styrker
Ingen elastomere tætninger; kemisk-resistente fælles; langsigtet trækstyrke; velegnet til nedgravede og overjordiske rørledninger.
Begrænsninger
Kræver en butt fusion-maskine og uddannede operatører; ikke praktisk til meget små diametre (under DN20); svært i skyttegrave med trang arbejdsplads.
2. Elektrofusionsfittings
Elektrofusionsfittings har en metalmodstandstråd indlejret i fatningen eller sadlen. Fittingen spændes fast på rørenden, en speciel svejseboks sender strøm gennem ledningen, og polyethylenet smelter og smelter sammen. Elektrofusion er den foretrukne metode til reparation, til begrænsede rum og til diametre, hvor det er upraktisk at bære en stor butt-fusionsmaskine.
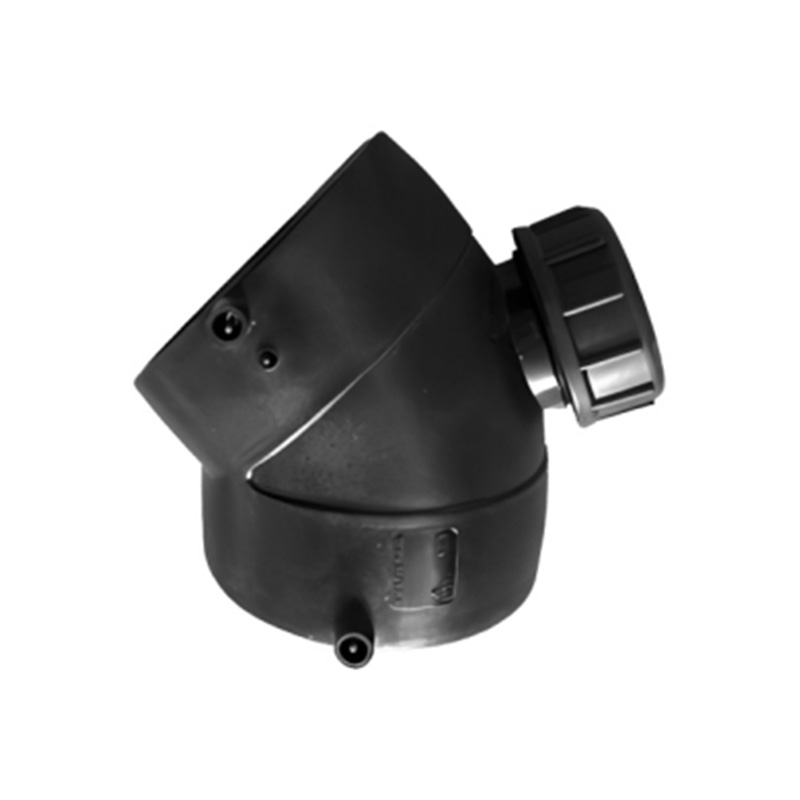
Vores elektrofusionsserie omfatter koblinger, T-stykker, 45° og 90° albuer, reduktionsgear, flangeadaptere, tapsadler og endestykker fra DN20 til DN315. Elektrofusion er også den sikreste metode, når røret allerede er nedgravet, og der skal tilføjes en ny gren- eller reparationskobling.
3. Socket Fusion Fittings
Socket fusion bruges almindeligvis til HDPE-rør med lille diameter (typisk DN16-DN110). Den udvendige overflade af rørstudsen og den indvendige overflade af muffen opvarmes med et muffesmelteværktøj, skubbes derefter sammen og holdes, indtil den er afkølet. Den er hurtig, kræver enkelt udstyr og er meget pålidelig under rene forhold.
Vores socket fusion-serie dækker koblinger, albuer, T-stykker, unions og adaptere til HDPE-rør med lille boring, der ofte anvendes i trykluftsystemer, vandbehandlingsdoseringslinjer og akvakulturrør.
Hvilken termisk fusionsmetode skal du vælge?
Vælg butt fusion når:
- Rørdiameteren er over DN63
- Lange lige løb kræver maksimal ledstyrke
- En fusionsmaskine kan placeres ved samlingen
- Trykklassen er PN10 eller højere
Vælg elektrofusion, når:
- Arbejdspladsen er for snæver til en butt fusion-maskine
- Røret er allerede monteret, f.eks. reparationsarbejde
- Afgreningsforbindelser eller sadelbeslag er nødvendige
- Automatisk svejsekvalitetskontrol er påkrævet
Vælg socket fusion når:
- DN16–DN110 rør med lille diameter
- Hurtig manuel installation uden tunge maskiner
- Værkstedsfabrikation eller lukket rendearbejde
- Lavprisforbindelse til ikke-kritiske tjenester
4. HDPE-fittings med gevind
HDPE-fittings med gevind bruges, hvor en polyethylenledning skal forbindes til en metal-, messing- eller PVC-gevindkomponent - for eksempel en skydeventil, en vandmåler eller en pumpeudledning. Der er alle HDPE-gevindfittings og metalindsatsgevindfittings. HDPE-gevind er ikke så stærke som metalgevind pr. indgreb, så disse fittings er typisk klassificeret til lavere arbejdstryk end en smeltet samling.
Virksomhedens HDPE-gevindfittingsserie inkluderer han- og hunadaptere, albuer, T-stykker, fagforeninger og koblinger. Den separate serie med butt-gevind kombinerer en smeltet muffe eller tapende med en gevindende, hvilket giver installatører det bedste fra begge verdener: en smeltet polyethylenforbindelse på rørsiden og en gevindovergang på udstyrssiden.
Godt at vide: Ved sammenføjning af gevindbeslag af HDPE til metal, brug altid gevindforseglingstape eller en passende gevindblanding. Overspænd ikke HDPE-fittingen - gevindroden kan revne, og den fejl er muligvis ikke synlig, før ledningen er sat under tryk.
5. Kompressionsfittings
Kompressionsfittings griber om ydersiden af HDPE-røret med en O-ring tætning og en kompressionsmøtrik, ingen varme nødvendig. De er et praktisk valg til midlertidige forbindelser, til polyrør i landdistrikternes vandforsyning, til drypvanding og til situationer, hvor åben ild eller svejsemaskine ikke er tilladt på stedet.
Vores udvalg af PE/PP kompressionsfittings dækker koblinger, albuer, T-stykker, endestykker og overgangsadaptere i metriske og tomme størrelser. Fordi tætningen er afhængig af O-ringen og griberingen i stedet for en sammensmeltet grænseflade, er kompressionsfittings nemme at fjerne og genbruge - en nyttig egenskab ved vedligeholdelse og sæsonbestemte installationer.
6. Flangeadaptere og flangeforbindelser
Flangeadaptere er støbt smeltet eller elektrosmeltet på HDPE-røret, derefter bruges en løs bagsideflange (normalt stål eller duktilt jern) til at bolte samlingen til en ventil, pumpe eller en anden flange. Flangeforbindelser har betydning, når komponenter skal skilles ad for vedligeholdelse, når HDPE-rør tilsluttes overjordisk udstyr, eller når en HDPE-ledning skal forbindes med et eksisterende flangenet.
En flangesamling er i sagens natur mindre stærk i spænding end en sammensmeltet samling, men den nemme demontering opvejer ofte denne bekymring i pumpestationer og ventilmanifold.
| Tilslutningstype | Typisk størrelsesområde | Nødvendigt udstyr | Fælles styrke | Bedste applikation |
|---|---|---|---|---|
| Butt fusion | DN63–DN1200 | Butt fusion maskine | Højeste, monolitiske | Kommunalt vand, gas, industri |
| Elektrofusion | DN20–DN315 | Elektrofusion welding box | Høj, monolitisk | Reparationer, trange pladser, grene |
| Socket fusion | DN16–DN110 | Fatning fusionsvarmer | Høj, monolitisk | Småborede rør, værksted |
| Gevind | DN20–DN110 | Nøgle, gevindtætning | Middel, tryk begrænset | Overgang til metalventiler/pumper |
| Kompression | DN20–DN160 | Nøgle, skæreværktøj | Medium, tætningsafhængig | Vanding, midlertidige eller genanvendelige samlinger |
| Flanget | DN50-DN600 | Bolte, pakning, momentnøgle | Høj i kompression, boltet | Ventiler, pumper, aftagelige forbindelser |
Standardtilpasningsgeometrier: Den anden dimension
Når først forbindelsesmetoden er indstillet, er den anden dimension af HDPE-rørfittingstyper geometri - formen og den hydrauliske funktion. Hver HDPE-pipeline bruger et forudsigeligt sæt af tilpasningsgeometrier, og ved at forstå deres navnekonventioner undgås bestillingsfejl.
Albuer — Retningsændring
Albuer afleder flow i en defineret vinkel. Standardvinklerne er 90°, 45° og 22,5°. Albuer med lang radius foretrækkes til anvendelser med høj flow eller gylle, fordi de reducerer tryktab og slid. Fabriksfremstillede HDPE-albuer fås i form med ens diameter og i reducerende form, sidstnævnte for eksempel fra DN160 til DN110.
T-shirts — Opdeling eller kombination af flow
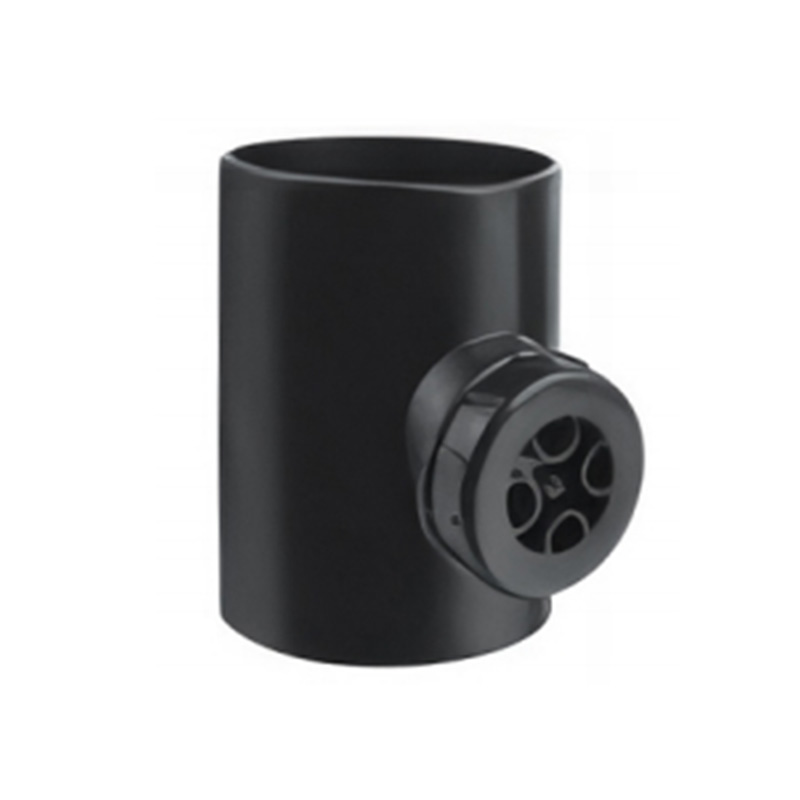
T-shirts har to udløb i en akse og en vinkelret sideudgang. De eksisterer som lige store tees (alle tre ender har samme diameter) og reducerende tees (grenen eller banen har en mindre diameter). I nyere PE100-rørsystemer foretrækkes sprøjtestøbte T-stykker ofte frem for fremstilling af T-stykker af afskårne rør- og sadelfittings, fordi den støbte del har en mere forudsigelig spændingsfordeling.
Reducere — Diameterovergang
Reducere forbinder en rørdiameter til en mindre. De kan være koncentriske - akserne af de to diametre flugter med - eller excentriske - de ydre overflader flugter. Excentriske reduktioner er almindelige i pumpens sugeledninger for at forhindre luftlommer. En reduktionsgear kan sprøjtestøbes som et enkelt stykke eller fremstilles af større rør, men støbte reduktionsanordninger er stressaflastede og mere pålidelige i trykservice.
End Caps — Systemterminering
Endehætter lukker enden af en HDPE-linje. De fås til enhver forbindelsesmetode - butt fusion, elektrofusion, gevind og kompression. En endehætte skal være klassificeret til samme trykklasse som røret, og ved større diametre skal en endehætte muligvis understøttes. I midlertidige rørledningsarbejder er en gevind- eller kompressionsendehætte nyttig, fordi den kan genåbnes.
Flangeadaptere — Tilslutning til flangekomponenter
Som beskrevet tidligere er flangeadaptere smeltet sammen med HDPE-røret og giver en flad flade til en løs bagsideflange. Deres geometri har betydning for flangejustering: Hvis to flangeflader er mere end et par millimeter ude af parallelle, koncentreres boltspændingen, og pakningen kan ekstrudere.
Fagforeninger — Hurtig afbrydelse
HDPE-forbindelser tillader, at to rørsektioner kan afbrydes uden at skære i røret. De er meget brugt opstrøms for filtre, pumper og flowmålere. I nedgravede rørledninger undgås foreninger normalt, fordi den elastomere tætning kan have en kortere levetid end en smeltet samling.
Adaptere og overgangsbeslag
Adaptere forbinder HDPE-rør til andre materialer - PVC, stål, kobber eller duktilt jern - eller til forskellige endetyper, såsom hungevind, hangevind eller en flange. Når rørledningen skal skifte fra HDPE til PVC, skal du bruge en passende overgangsfitting i stedet for en generisk gevindadapter; dette forhindrer misforholdet mellem polyethylens termiske ekspansion og PVCs stivhed.
| Beslagstype | Funktion | Typiske størrelser (DN) | Fælles sektorer |
|---|---|---|---|
| 90° albue | Retningsændring | 20-1200 | Vand, afløb, gas, industri |
| 45° albue | Blid retningsændring | 20-1200 | Nedgravede rørledninger, kabelkanaler |
| Lige t-shirt | Forgrenet flow | 20-630 | Vandfordeling, kunstvanding |
| Reducerende t-shirt | Forgrenet flow to smaller line | 25×20–630×315 | Vandforsyningsnet |
| Koncentrisk reduktionsgear | Diameter reduktion | 25×20–630×315 | Pumpe stationer |
| Excentrisk reducering | Diameter reduktion, avoid air pockets | 25×20–630×315 | Pumpens sugeledninger |
| Endekappe | Linjeafslutning | 20-1200 | Kulvertender, fremtidige udvidelser |
| Flangeadapter | Boltforbindelse | 50-600 | Ventiler, pumper, overjordisk anlæg |
| Han/hun adapter | Gevind transition | 20-110 | Målere, messingventiler, haner |
| Union | Aftagelig samling | 20-110 | Filtre, pumper, vedligeholdelsespunkter |
Ventiler som fittings?
Ventiler er teknisk set flowstyringsenheder, men i ethvert HDPE-rørsystem bestilles de sammen med fittings og installeres mellem to fittingforbindelser. Portventiler, spjældventiler og kugleventiler er fremstillet med HDPE eller flangeender for at integrere direkte i polyethylenledninger. Vi inkluderer ventiler i vores produktsortiment, fordi en projektkøber skal kunne købe hele tilslutningspakken - rør, fittings og ventiler - fra én produktionspartner.
Sådan vælger du den rigtige HDPE-rørfitting: En udvælgelsesramme
Nu hvor begge klassifikationsdimensioner er klare, bliver udvælgelsen en fem-trins proces. Disse trin er de samme, som vores tekniske team anvender, når en kunde sender en forespørgsel med en rørspecifikation, men ingen monteringsliste.
Trin 1: Definer trykklassen
Trykklassen for rør og fittings udtrykkes enten som PN (nominelt tryk i bar) eller gennem SDR-forholdet - rørets ydre diameter divideret med vægtykkelse. En lavere SDR betyder en tykkere væg. For eksempel har SDR11-røret en væg, der er tyk nok til PN16; SDR17 svarer til cirka PN10. Armaturet skal have samme SDR-klasse som røret. Brug af en lavere SDR (tykkere) fitting på et højere SDR (tyndere) rør kan skabe spændingskoncentration ved overgangen.
Figur 1 — Almindelige HDPE SDR/PN-korrelationer
Lavere SDR = tykkere væg = højere trykværdi. Bestil altid fittings fra samme SDR-serie som røret.
Trin 2: Match dimensionsstandarden
HDPE-rør er produceret i metrisk (ISO 4427 / EN 12201) og tommer- eller jernrørstørrelse (IPS) serier. Et metrisk DN110-rør har en udvendig diameter på 110 mm; et IPS 4" rør har en udvendig diameter på 114,3 mm. Disse to størrelser er ikke udskiftelige. En fitting designet til 110 mm rør vil ikke tætne eller smelte korrekt på et 114,3 mm rør. Bekræft altid rørets ydre diameter, før du bestiller fittings.
| Nominel metrisk størrelse | Metrisk OD (mm) | IPS størrelse | IPS OD (mm) |
|---|---|---|---|
| DN90 | 90 | 3" | 88.9 |
| DN110 | 110 | 4" | 114.3 |
| DN125 | 125 | — | — |
| DN160 | 160 | 6" | 168.3 |
| DN200 | 200 | 8" | 219.1 |
Trin 3: Vælg forbindelsesmetoden efter webstedsbetingelser
Stil tre spørgsmål. For det første, kan en fusionsmaskine fysisk nå leddet? Hvis ikke, brug elektrofusion eller mekanisk kompression. For det andet, skal samlingen afmonteres i fremtiden? Hvis ja, er flange- eller kompressionsforbindelser nødvendige. For det tredje, hvad er den maksimale tryktransient, inklusive vandhammer? Sammensmeltede samlinger er den eneste type, der opnår rørets fulde trykklassificering, mens gevindskårne HDPE-fittings typisk har en lavere trykgrænse.
Trin 4: Overvej væsken og miljøet
HDPE er modstandsdygtigt over for en meget bred vifte af kemikalier, men nogle væsker - stærke oxiderende syrer, visse kulbrinter og klorerede opløsningsmidler - kan forårsage spændingsrevner i polyethylen, især ved høje temperaturer. Kontroller den kemiske kompatibilitet og driftstemperaturen. PE100-materiale udvider det tilladte trykområde sammenlignet med PE80. Ved temperaturer over 30 °C skal trykværdien nedsættes; over 60 °C skifter polyethylenrørsystemer til et specialiseret system såsom PE-RT II, som er designet til højtemperaturapplikationer.
Trin 5: Køb fra en enkelt ansvarlig leverandør
Når et projekt bruger rør fra én producent og fittings fra en anden, er garantikrav vanskelige, og dimensionsmæssig uoverensstemmelse er mulig. En producent, der producerer både rør og fittings, og kan attestere, at begge er lavet af kompatibelt PE-materiale med ensartet smelteflowindeks, fjerner en betydelig projektrisiko.
Installationskvalitet: Syv almindelige fejl, der skal undgås
En vellavet montering fejler stadig, hvis installationsreglerne ignoreres. Følgende er de hyppigste fejl, som vores tekniske supportteam har observeret på tværs af hundredvis af projekter.
- Undladelse af at rense fugeoverfladen. Snavs, fugt og fedt på rørstudsen forurener smelten. Standardkravet er en ren, tør overflade; aftør med en fnugfri klud og undgå at bruge opløsningsmidler, medmindre det er foreskrevet af fittingsleverandøren.
- Ignorerer opvarmningstiden og temperaturen. Både underopvarmede og overophedede samlinger ligner hinanden, indtil de er under tryk. Brug svejsemaskinens kalibrerede cyklus og noter parametrene for sporbarhed.
- Bevægelse af samlingen under afkølingsfasen. Polyethylen krystalliserer langsomt. At flytte, skubbe eller belaste samlingen før den specificerede afkølingstid skaber indre belastninger, der kan føre til duktilt svigt år senere.
- Brug af den forkerte størrelse fatning eller studs. En 110 mm elektrofusionsfitting må aldrig tvinges på et 114,3 mm rør. Selv en lille uoverensstemmelse på 0,5 mm kan skabe hulrum i fusionszonen.
- Overspændende HDPE-fittings med gevind. Den praktiske regel: én hånd på skruenøglen, ikke to. Metalgevind deformerer HDPE-gevind med en brøkdel af det drejningsmoment, som en metalfitting ville modstå.
- Understøtter ikke lodrette løb. HDPE kryber under kontinuerlig belastning. Lodrette HDPE-ledninger med tunge ventiler har brug for passende ankre og understøtninger for at forhindre trækspænding ved fittings.
- Springer over tryktest før genfyldning. Test den samlede linje ved 1,5 gange arbejdstrykket, før du dækker renden. En samling, der lækker ved det tryk, ville alligevel have fejlet i drift, og det koster langt mindre at reparere, når renden er åben.
Fabriksperspektiv: Vi tester fittings og rør i vores egen produktionslinje, men den sidste samling udføres af installatøren. Derfor inkluderer vi klare svejseparameterark med hver forsendelse og opfordrer kunderne til at anmode om en gratis installationstræning, før projektet begynder.
Real-World-applikationer efter industri
Valget af HDPE rørfittingstyper afhænger i høj grad af slutbrugssektoren. Hver sektor prioriterer en forskellig kombination af forbindelsesmetode og tilpasningsgeometri.
Kommunal vandforsyning
Buttfusion og elektrofusion dominerer. Trykklasse PN10–PN16, SDR17 eller SDR11. Albuer, t-shirts og reduktionsstykker er den essentielle geometri. Flangeforbindelser vises ved pumpestationer og ventilkamre.
Landbrug og kunstvanding
Kompressionsfittings og gevindfittings er almindelige for linjer med lille diameter op til DN63. Elektrofusion bruges til hovednettet. Beslag, der kan tolerere UV-eksponering og lejlighedsvise påvirkninger fra landbrugsmaskiner, er et praktisk krav.
Hav akvakultur
Polyethylen er standardvalget til marine bursystemer og havvandsindtagsledninger, fordi saltvand har ringe effekt på PE. De specielle rørstøttebeslag og rammeforbindelser, vi producerer til flydende burstrukturer, kræver fittings, der er konstrueret til cyklisk bølgebelastning. Til samling af rørrammerne bruges studsfusion og butt fusion.
Bygning af dræn- og regnvandssystemer
Hævertdrænfittings, som er vores dedikerede produktlinje, er afhængige af præcist dimensionerede reduktionsgear, forskydninger og tryktætte samlinger. HDPE-fittings i bygningstjenester svejses ofte med fatningssammensmeltning eller elektrofusion, fordi disse metoder tillader installation nær eksisterende strukturer uden varme værker.
Industriel forarbejdning
Kemi- og mineledninger kræver den højeste materialekvalitet: PE100 med SDR11 er den typiske basislinje. Butt fusion er næsten obligatorisk, fordi det giver den glatteste indre boring og den højeste fugestyrke, hvilket minimerer tryktab og lækagerisiko.
Gas distribution
Gasledninger kræver sort PE80 eller PE100 rør med gule striber eller et helt gult rør. Elektrofusionsfittings er meget udbredt, fordi svejseprocesparametrene let logges og certificeres. Sporbarhed af alle fittings - dato, batch, maskine og svejser-ID - er en del af lovgivningen i mange lande.
Producentens tjekliste til bestilling af HDPE rørfittings
Når du sender en forespørgsel til en fabrik, kommer det bedste svar fra en klar specifikation. Brug denne tjekliste til at sikre, at intet er tvetydigt.
- Rørmateriale kvalitet: PE80 eller PE100?
- Udvendig diameter standard: metrisk ISO eller IPS i tommer?
- SDR / trykklassificering: f.eks. SDR11 PN16, SDR17 PN10
- Forbindelsestype: butt fusion, elektrofusion, socket fusion, gevind, kompression eller flange
- Geometri: albuegrader, ens eller reducerende tee, koncentrisk eller excentrisk reduktion, endekappe, union, adapter
- Antal pr vare: med en tydelig størrelsesopdeling
- Farve: sort, sort med blå striber, blå, orange eller gul
- Certificering: ISO 9001, ISO 14001, produkttestrapporter og batchcertifikater
- Emballage og mærkning: karton, palle, trykte betegnelser på hver beslag
Som producent med mere end to årtiers ekstruderings- og sprøjtestøbningserfaring, anbefaler vi, at du ikke kun leder efter det billigste tilbud. Dimensionskonsistens - den udvendige diametertolerance for både røret og fittingsmuffen - bestemmer, om samlingen vil smelte korrekt over en fuld produktionskørsel, ikke kun på én prøve fra toppen af en palle.
Ofte stillede spørgsmål
Hvad er de forskellige typer HDPE rørfittings?
HDPE rørfittings er grupperet på to måder. Ved tilslutningsmetode: butt fusion, electrofusion, socket fusion, gevind, kompression og flange. Efter geometri: albuer, T-stykker, reduktionsstykker, endestykker, flangeadaptere, fagforeninger og adaptere. Hver type tjener en specifik installationstilstand og trykkrav.
Hvordan ved jeg, hvilken HDPE-tilslutningsmetode jeg skal bruge?
Afstem metoden til arbejdsmiljø og fælles krav. Til lange nedgravede rørledninger skal du bruge butt fusion. Brug elektrofusion i tætte skyttegrave eller til reparationer. Til industrilinjer med lille boring er fatningssammensmeltning hurtig og pålidelig. Brug gevindfittings til overgang til metaludstyr, kompressionsfittings hvor samlinger skal afmonteres og flangeadaptere ved ventiler og pumper.
Kan HDPE-fittings forbindes til PVC- eller metalrør?
Ja, men kun gennem overgangsbeslag. Gevindadaptere, flangeadaptere og kompressionsfittings er de sikre måder at forbinde HDPE med PVC, stål eller duktilt jern. Undlad at lime eller opløsningsmiddelsvejse HDPE til PVC; materialerne og hærdningsadfærden er uforenelige.
Hvad er forskellen mellem SDR11 og SDR17 fittings?
SDR11-fittings har en tykkere væg og er klassificeret til et højere tryk - normalt PN16. SDR17 fittings er normeret til omkring PN10. Begge er fremstillet af samme HDPE-materiale, men SDR-klassen skal altid svare til rørklassen på samme ledning, fordi en mismatch ændrer spændingsfordelingen ved den smeltede samling.
Er elektrofusionsfittings stærkere end butt fusion fittings?
Begge metoder giver, når de udføres korrekt, en samling, der er mindst lige så stærk som selve røret. Forskellen er praktisk, ikke en styrke. Butt fusion er den mest økonomiske for lige strækninger af rør med stor diameter; elektrofusion er mere praktisk, når du svejser en gren eller en reparation, hvor en stumpsmeltemaskine ikke kan placeres.
Hvor længe holder HDPE rørfittings?
Levetiden for HDPE rørfittings er generelt angivet til 50 år eller mere, når systemet fungerer inden for dets nominelle tryk og temperatur. Beslagsmaterialet, smeltefugens kvalitet og driftsbelastningen bestemmer tilsammen den faktiske levetid. Uhæmmede gevindfittings har til sammenligning en kortere forventet levetid og er bedst brugt til adgangs- eller vedligeholdelsespunkter.
Kan en gevindskåret HDPE-fitting bruges på en højtryksvandledning?
HDPE-fittings med gevind har et lavere tryk end smeltede samlinger. De er bedst brugt til overgangsforbindelser ved ventiler og målere, hvor driftstrykket er under det af armaturproducenten angivne mærke. Til højtryksnettet skal du bruge en flangeadapter og en flangeventil i stedet for en gevindforbindelse.
Hvor skal man starte på et nyt HDPE-rørprojekt
Den korrekte tilgang til HDPE-rørfittings er ikke at huske et katalog, men at forstå installationsbetingelserne, trykklassificeringen og samlingskravene for hvert sted. Start med at fastsætte rørspecifikationen - materialekvalitet, SDR-klasse og udvendig diameter. Flyt derefter til forbindelsestypen, derefter geometrien, og lav derefter en linje-for-linje stykliste.
For ingeniører og indkøbsprofessionelle, der foretrækker at arbejde direkte med en fabrik frem for en handelsvirksomhed, er fordelen konsistens: det samme materiale på grund af en enkelt råvarebatch, kontrolleret injektionsproces, en klar standard for indgående inspektion og en enkelt teknisk kontakt efter salg.
Uanset om projektet er et landligt vandnetværk, der anvender kompressionsfittings på tværs af tusindvis af landbrugsforbindelser, en kommunal DN800-rørledning med støddæmpere eller en offshore akvakulturinstallation, der kræver korrosionsfrie rørrammer og beslag, forbliver klassifikationssystemet i denne vejledning det samme. Få kategorierne rigtige, definer grænsebetingelserne, og produktudvalget følger naturligt.


HOLD KONTAKT
Om os
Zhejiang Fengfeng Pipe Industry Co., Ltd. bruger effektiv enkeltskrueindsprøjtning støbemaskiner til høj produktivitet og lavt energiforbrug.
Produkter link
Kontakte
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
