

Industri nyheder
 Hjem / Nyheder / Industri nyheder / Hvor længe holder HDPE rørfittings: Praktiske applikationer, udvalg, ydeevne og
Hvor længe holder HDPE rørfittings: Praktiske applikationer, udvalg, ydeevne og
 2026.10.26
 Industri nyheder
HDPE-rørfittings: 50 år er et designgrundlag, ikke en udløbsdato
HDPE-rørfittings kan holde 50 år eller mere i de fleste vand-, gas- og industrisystemer, og 100 års service er realistisk, når sammensætningen, vægtykkelsen og fusionsproceduren er korrekt afstemt. Ved fremstilling af rørfittings bestemmes dette resultat ikke af røret alene. Armaturets fatning, studs og smeltezone skal være støbt af en PE-masse med en verificeret minimumsstyrke, og feltsamlingen skal udføres uden forurening, fugt eller temperaturdrift.
For en producent starter livstidskrav med ISO 9080-regressionstest. "50 år" er afledt af ekstrapolering af hydrostatiske styrkedata ved 20°C. Det er et designgrundlag, ikke en nedtælling af fejl. Mange udgravede PE-rørledninger installeret i 1970'erne tester stadig over deres oprindelige trykklassificering. Fittings støbt fra den samme PE100-familie opfører sig på samme måde, forudsat at sprøjtestøbningsprocessen ikke introducerer spændingskoncentrationer eller nedbrudt materiale.
Hvad bestemmer faktisk levetiden for en HDPE-fitting?
Fittings levetid kan grupperes i tre kontrollerbare områder: materialekvalitet, støbekvalitet og samlingsintegritet. En fejl i en af dem kan reducere et 100-årigt system til en 10-årig reparationscyklus.
Materialekvalitet
PE80 og PE100 er de to fælles familier. PE100 har en højere minimumsstyrke ved 20°C og bedre modstandsdygtighed over for langsom revnevækst. For nedgravede tryksystemer er PE100 den mest almindelige anbefaling for en 50-årig designlevetid.
Støbekvalitet
Sprøjtestøbte fittings er afhængige af ensartet køling og kontrollerede svejselinjer. En skimmelsvamp af lav kvalitet eller overdreven slibning kan skabe mikrohulrum og indre spændinger, som ændrer tidspunktet for revnestart.
Fælles integritet
Butt fusion, elektrofusion og socket fusion kræver alle korrekt overfladeforberedelse, opvarmningstid og afkølingstid. Samlingen er det mest sandsynlige sted for tidlig svigt, ikke monteringsvæggen.
Tilslutningsmetoder og monteringstid: Butt Fusion, Electrofusion og Socket Fusion
Leddet er den højeste risikozone. Følgende støbte fittings er designet til at holde denne zone lige så stærk som rørvæggen.
Butt Fusion Fittings
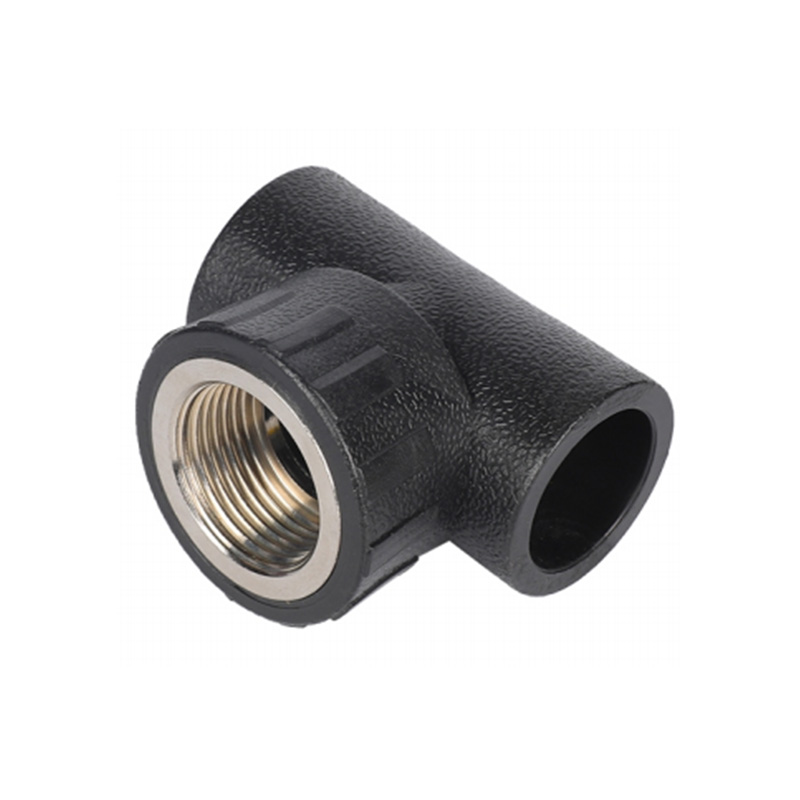
Stumpsmeltning skaber en kontinuerlig svejsning ved at varme rørender mod en spejlplade og presse dem sammen. Korrekt fremstillede stødsvejsesamlinger har en trækstyrke lig med eller højere end stamrøret. For vandledninger og industriledninger med stor diameter er dette den dominerende metode. En typisk trykklassificeret lige T-shirt i butt fusion-serien er lavet af PE100 og har en fusionsflade, der opfylder geometrikravene i DVS 2207 eller ISO 21307.
 HDPE Butt Fusion Equal T-shirt til lysnet med stor diameter Denne lige t-shirt er en del af butt fusion-serien, ideel til vandledninger og industrielle ledninger, hvor kontinuerlige svejsninger matcher eller overstiger rørstyrken. Se produkt →
Elektrofusionsfittings
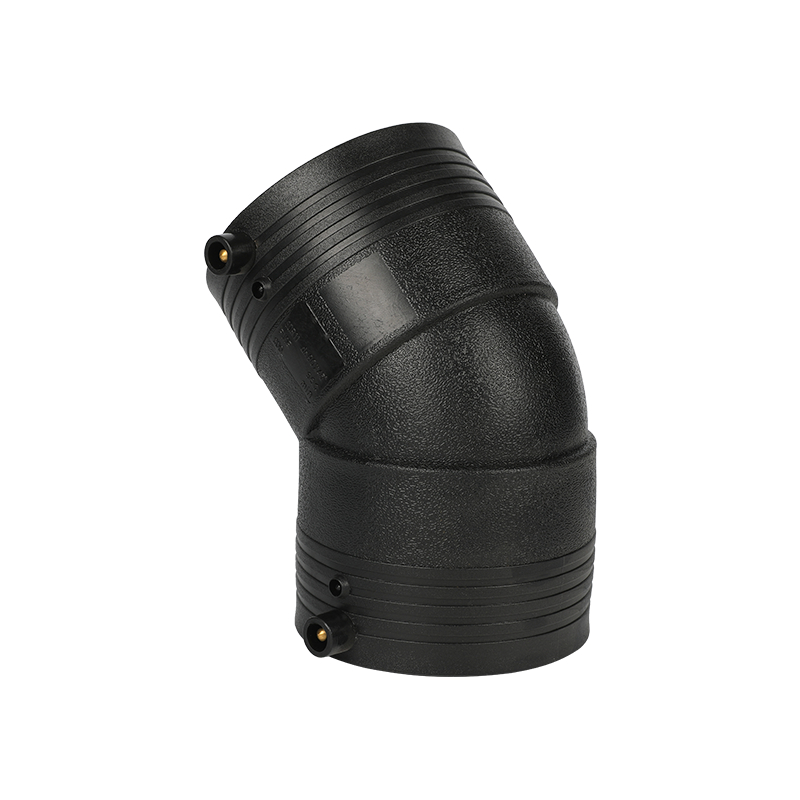
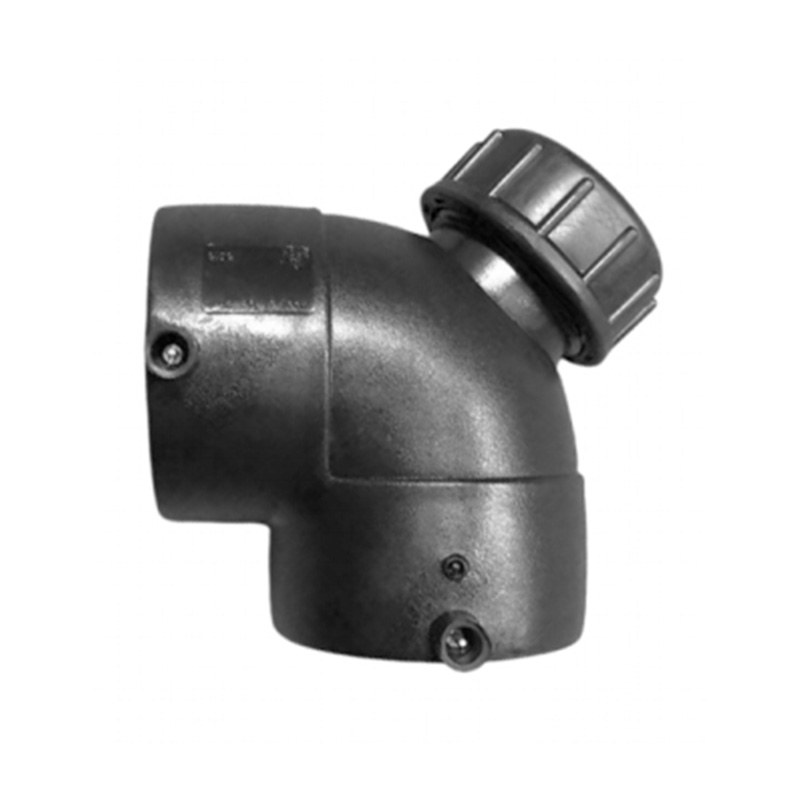
Elektrofusionsfittings indeholder en indlejret modstandstråd, der smelter den omgivende polymer. Denne metode bruges i vid udstrækning til reparationer, bindinger og grene med middel diameter, hvor pladsen er begrænset. Levetiden for en elektrofusionsfuge afhænger af opvarmningstiden, omgivelsestemperaturen og fuldstændig afkøling før tryk påføres. En kobling med rene muffeflader og en uudløbet spole er i stand til at holde samme trykklasse som røret.
 HDPE Electrofusion Equal Coupler med indbygget spole Denne kobling passer til reparationer og sammenkoblinger i trange rum, ved hjælp af modstandstrådsmeltning for at opretholde samme trykklasse som røret. Se produkt →
Fatning Fusion Fittings
Muffesammensmeltning er almindelig for rør med lille diameter op til 110 mm. Armaturet opvarmes på en fatningsvarmer i et bestemt tidsrum og skubbes derefter på rørenden. Denne metode er hurtig og økonomisk, men fatningsdybde og opvarmningstid er kritisk. Hvis fittingen er overophedet eller sat helt ind efter en lang forsinkelse, kan svejsezonen blive skør. Når muffedybden kontrolleres inden for skabelontolerancen, bevarer samlingen det fulde tryk.
 HDPE Socket Fusion Equal Coupler til små rør Til rør op til 110 mm tilbyder denne kobling hurtige, økonomiske samlinger, når muffedybde og opvarmningstid er nøje kontrolleret. Se produkt →
Uanset tilslutningstype skal fusionszonen afkøles naturligt. Der må ikke påføres vandspray, trykluft eller tvungen belastning under fugeafkøling. A lækagesikker HDPE-forbindelsestjekliste bør gennemgås, før hver besætning begynder at svejse.
Trykklassificering, temperatur og kemisk eksponering: Hvordan de ændrer levetid
En levetid på 50 år er altid angivet ved 20°C for vand under konstant tryk. Rigtige systemer fungerer ofte ved forskellige temperaturer med cykliske belastninger eller aggressive væsker. Systemdesigneren skal justere trykklassificering, vægklasse eller begge dele. Tabellen nedenfor opsummerer almindelige forhold.
| Tilstand | Effekt på passende liv | Praktisk vejledning |
|---|---|---|
| SDR 11 / PN16 ved 20°C | 50 års designlevetid | Standard for nedgravet vand og gas |
| SDR 17 / PN10 ved 20°C | 50 års levetid ved lavere tryk | Brug, hvor trykket er moderat |
| Cyklisk tryk | Træthed kan starte ved stresskoncentrationer | Vælg SDR 11 eller tykkere til gentagne overspændinger |
| Vedvarende 40°C vand | Tilladt tryk reduceret med ca. 60 % | Reducer trykket eller øg SDR-tykkelsen |
| Kemiske oxidanter | Kan fremskynde langsom revnevækst | Bekræft kemisk kompatibilitet før brug |
Disse tal er ikke en nøjagtig garanti for hver installation. De illustrerer, hvorfor den samme montering kan holde 100 år i et anlæg og kun 15 år i et andet, hvis trykstød eller temperatur ikke tages i betragtning.
Feltbevis: Hvad Dig-Up-undersøgelser viser
Udgravede HDPE-rør og fittings fra tidlige kommunale installationer giver de mest overbevisende data. I flere undersøgelser bibeholdt polyethylenrør fjernet efter 30 til 50 års drift mere end 90 % af deres oprindelige trækstyrke. Fittings fra samme periode viste, når de blev fjernet og testet, ingen vægnedbrydning ud over det forventede oxidationslag på mindre end 0,5 mm.
Grafen nedenfor viser rækkevidden af levetid under forskellige kontrolniveauer:
PE100, korrekt sammensmeltning, rent vand
PE100, korrekt sammensmeltning, cyklisk tryk
PE80, moderat installationskvalitet
Dårlig sammensmeltning eller overbelastet led
Det vigtige er, at monteringslivet ikke er en produktegenskab alene. Det er en systemattribut, der inkluderer monteringen, leddet og driftshistorikken.
Installations- og vedligeholdelsesfejl, der forkorter monteringstiden
De fleste for tidlige fejl i HDPE-systemer spores til installationsfejl snarere end materialeforringelse. Følgende tjekliste behandler de mest almindelige problemer, vi observerer i vores supportarbejde med entreprenører og distributører.
- Opvarmning af røret og montering i sand, snavs eller regn introducerer forurening, der svækker fusionsgrænsefladen.
- Brug af en stikkontakt ved den forkerte temperatur skaber enten ufuldstændig smeltning eller termisk nedbrydning.
- At trække samlingen på linje under afkøling skaber resterende trækspænding.
- Ved at påføre tryk før fuld afkøling kan svejsezonen trækkes fra hinanden.
- Opbevaring af fittings i nærheden af opløsningsmidler, brændselsolie eller stærke oxidationsmidler kan begynde at krakelere overfladen.
- Brug af metalrømmere eller -klinger, der udhuler røroverfladen, efterlader spændingskoncentrationspunkter.
En simpel regel: Hvis du ikke ville holde fusionsfladen med din bare hånd under processen, er delene ikke rene nok. At følge producentens sammenføjningsprocedure er den mest pålidelige måde at holde en 50-års rating gyldig.
Sådan bekræfter du, at tilpasningen opfylder det forventede liv
Købere kan reducere langsigtet risiko ved at verificere fire detaljer før accept: PE-kvaliteten markeret på fittingen, SDR- eller trykklassen, den gældende standard og produktionsdatoen. Et armatur med et uklart materialesporbarhedsmærke skaber en ikke-verificerbar levetid.
På produktionsniveau er en pålidelig måde at bedømme støbekvalitet på at inspicere portområdet og flashlinjerne. Et formstøbt armatur skal have ensartet farve, ingen brændemærker og ingen synlige vaskemærker på tykke sektioner. Hvis det er muligt, anmod om hydrostatiske prøvningscertifikater eller kortvarige trykprøvningsregistre fra samme produktionsparti.
For store projekter er det en praktisk fordel at arbejde med en fabrik, der styrer hele processen fra harpiksvalg til endelig tryktest. Vores produktionsanlæg bruger de samme PE100-kvaliteter til butt fusion, electrofusion og socket fusion-områder, så hele netværket ældes med en ensartet hastighed.
Ofte stillede spørgsmål
Holder HDPE-rørfittings kortere end HDPE-rør?
Nr. Fittings lavet af samme PE-kvalitet og klassificeret til samme trykklasse har samme designgrundlag som røret. Samlingen er den del, der kan svigte tidligere, så sammenføjningsproceduren betyder mere end selve monteringen.
Hvad betyder 50-års vurderingen egentlig?
Det betyder, at materialet har en minimumspåkrævet styrke, der, når det ekstrapoleres via ISO 9080-metoder, understøtter et kontinuerligt internt tryk i 50 år ved 20°C uden fejl. Det er ikke en garanti for udskiftning efter 50 år; mange systemer holder meget længere.
Kan en elektrofusionsfitting genbruges?
Nej. Når modstandstråden er blevet opvarmet, og polymeren er smeltet, er den elektriske spole og fatningsoverfladen opbrugt. Genbrug af en elektrofusionsfitting er usikker og ugyldiggør trykklassificeringen.
Formindsker UV-eksponering levetiden af HDPE-fittings?
Langvarig udsættelse for intenst sollys vil sorte eller kridte overfladen, men kulsort-stabiliseret HDPE bevarer det meste af sin mekaniske styrke. I overjordiske installationer skal armaturerne beskyttes mod direkte UV i den påtænkte levetid.
Hvad er forskellen mellem PE80 og PE100 med hensyn til monteringslevetid?
PE100 har en højere minimum påkrævet styrke, hvilket tillader en tyndere væg til samme tryk eller et højere tryk for samme væg. PE100 viser også bedre modstandsdygtighed over for langsom revnevækst, hvilket gør den til det foretrukne valg for en 50-årig designlevetid.
Kan jeg bruge samme armatur til drikkevand og spildevand?
For de fleste kommunale ansøgninger, ja. PE100 armaturer kan bruges til begge dele, så længe trykklassen matcher og armaturet overholder de relevante drikkevandsgodkendelser.





HOLD KONTAKT
Om os
Zhejiang Fengfeng Pipe Industry Co., Ltd. bruger effektiv enkeltskrueindsprøjtning støbemaskiner til høj produktivitet og lavt energiforbrug.
Produkter link
Kontakte
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
